Фланец из 316 нержавеющей стали — надежное решение для агрессивных сред
2026-05-02
содержание
Фланец из 316 нержавеющей стали — не просто маркировка на чертеже. Это техническое решение, проверенное в морской воде при −20 °C и в кипящей серной кислоте при +180 °C. Мы видели, как стандартные фланцы из 304 стали теряли герметичность уже через 4 месяца в химических реакторах Казахстана. А фланцы из 316 — работали без ремонта 7 лет. Почему? Потому что 316-я сталь содержит 2–3 % молибдена. Этот элемент блокирует точечную коррозию там, где хлориды разрушают другие сплавы.
Когда «надёжно» — это единственный допустимый параметр
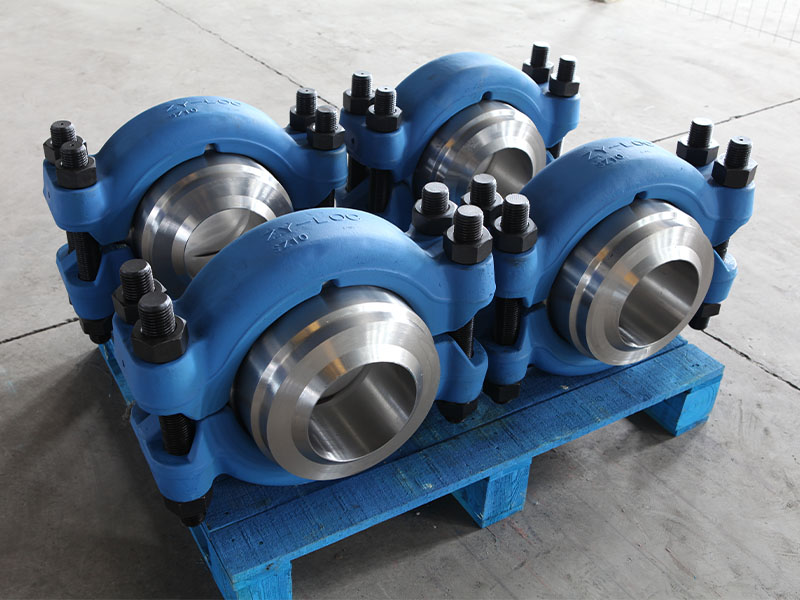
В нефтегазовой отрасли СНГ мы заменили 12 комплектов фланцевых соединений на линии транспорта конденсата в Оренбургской области. Там — высокое содержание H₂S, хлоридов и свободной воды. Старые фланцы из 304 стали требовали повторной затяжки каждые 6 недель. После установки фланцев из 316 нержавеющей стали с системой самозатяжки ZY-LOC — ни одной аварийной остановки за 22 месяца. Проблема была не в стали сама по себе, а в сочетании: состав сплава + геометрия уплотнительной поверхности + динамика нагрузки при циклическом нагреве/охлаждении.
Мы не просто поставляем детали. Мы анализируем условия эксплуатации: давление до 420 бар, температурный диапазон от −70 до +550 °C, наличие абразивных частиц в потоке, частоту пуско-остановочных циклов. Только после этого подбираем исполнение: тип уплотнения (RF, RTJ, TG), класс точности обработки, термообработку, а также необходимость дополнительного покрытия — например, никелевого или титанового напыления для защиты при контакте с расплавленными щелочами.
Почему «самозатягивающийся» — не маркетинг, а физика
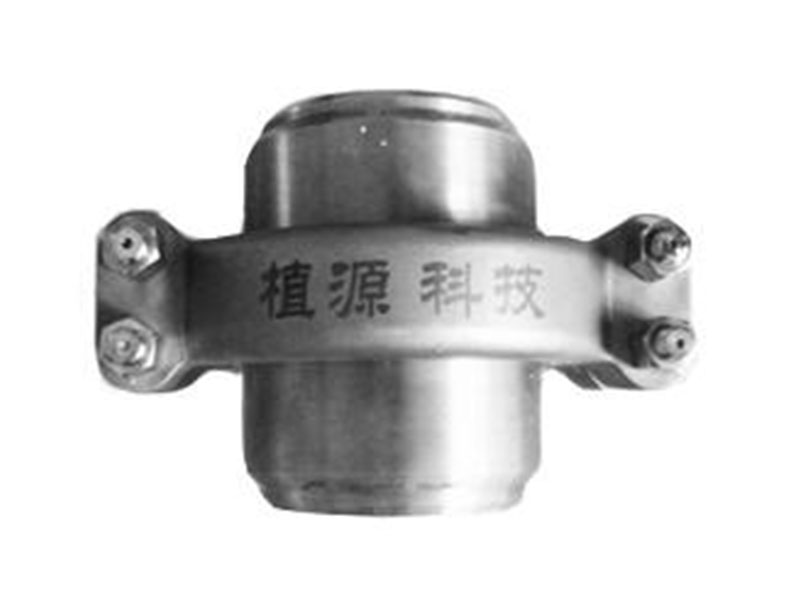
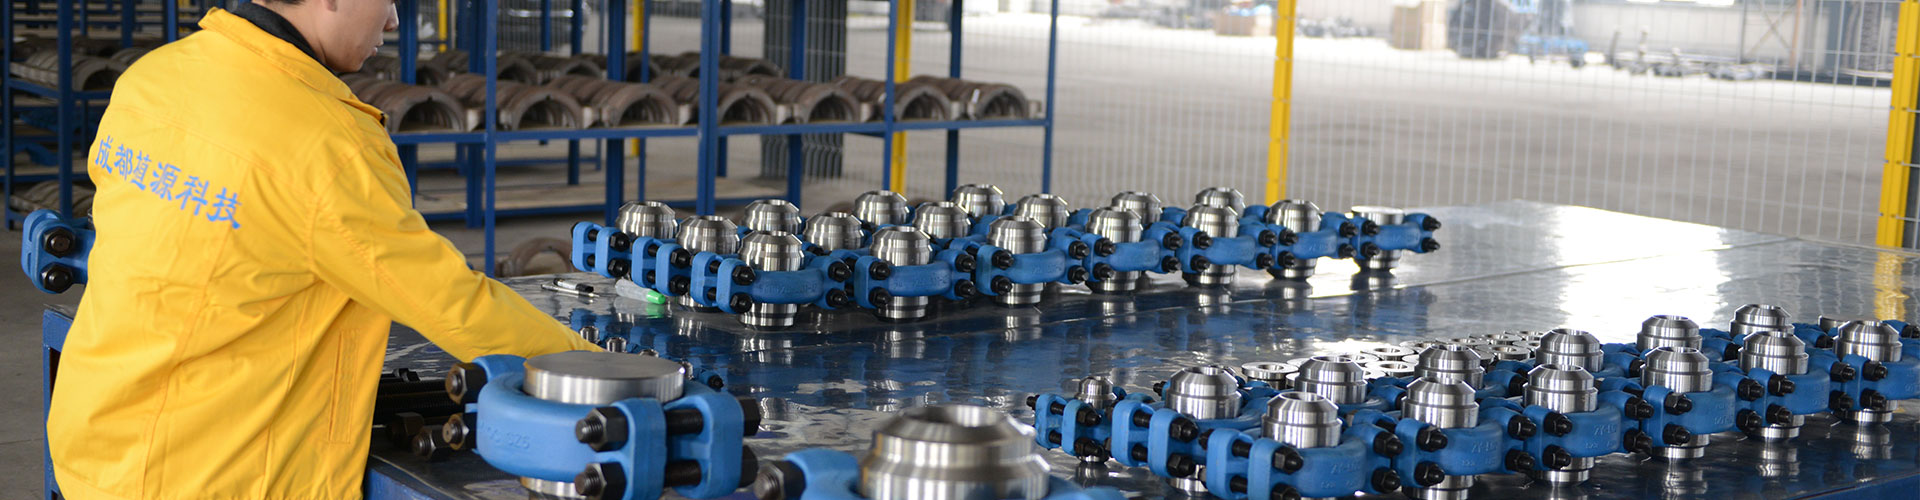
Обычные фланцы теряют усилие затяжки из-за релаксации болтов, ползучести прокладки и теплового расширения трубопровода. В 2023 году наш инженер в Баку зафиксировал снижение усилия на 37 % уже через 90 часов работы реактора. Фланец из 316 нержавеющей стали серии ZY-LOC решает это иначе: он использует внутреннее кольцо с предварительно заданной деформационной характеристикой. При росте давления в системе кольцо сжимается, увеличивая контактное усилие на уплотнительной поверхности — автоматически, без вмешательства человека.
- Для DN150–DN600 — допустимое отклонение усилия затяжки не более ±5 %
- Для DN800–DN1200 — применяем двухступенчатую систему предварительной нагрузки
- Повторное использование — до 15 циклов без потери герметичности
- Срок службы при циклической нагрузке — минимум 25 000 циклов (по данным испытаний на стенде в Чэнду)
Что скрывают «стандартные» спецификации
ГОСТ 33259–2015 и ASTM A182 не регламентируют поведение фланца при комбинированных воздействиях. Мы сталкивались с ситуацией, когда фланец соответствовал всем пунктам ГОСТ, но при реальной эксплуатации в кислотном отделении завода в Узбекистана начал протекать через 3 недели. Причиной оказалась неоднородность структуры заготовки — микроскопические карбидные выделения по границам зёрен. На нашем производстве каждый лист 316-й стали проходит ультразвуковой контроль и спектральный анализ перед механической обработкой. Мы отбраковываем заготовки с содержанием молибдена ниже 2,15 % — даже если это в пределах допуска стандарта.
Ещё один частый сценарий: заказчик просит «фланец из 316 нержавеющей стали», а получает изделие с фрезерованной уплотнительной поверхностью, но без пассивации. Без пассивации на поверхности остаются следы масла и железных частиц от станка — они становятся центрами коррозии. У нас пассивация — обязательный этап. Мы используем раствор азотной кислоты с контролем pH и времени выдержки. Результат — оксидная плёнка толщиной 2–4 нм, устойчивая к хлоридам и сероводороду.
Как выбрать — и не ошибиться
Если ваша система работает с морской водой, хлорированными растворами, органическими кислотами или в условиях повышенной влажности — фланец из 316 нержавеющей стали не опция. Это базовое требование. Но выбор не заканчивается на марке стали. Обратите внимание:
- Тип соединения: Для высокого давления — только ZY-LOC с самозатяжкой. Для среднего давления — RF-исполнение с усиленным кольцом жёсткости
- Исполнение по ГОСТ/ANSI: Мы изготавливаем как по российским, так и по международным стандартам — без компромиссов в геометрии
- Сертификация: Все изделия сопровождаются паспортом качества с указанием химического состава, результатов гидроиспытаний и УЗК
- Поддержка: Мы помогаем рассчитать требуемое усилие затяжки под конкретные условия — не по таблицам, а по модели нагрузки в вашем трубопроводе
Фланец из 316 нержавеющей стали — это не универсальное средство против всех проблем. Он эффективен там, где нужна устойчивость к локальной коррозии, высокая пластичность при низких температурах и предсказуемое поведение при термоциклировании. ООО Чэнду Чжиюань Механическая Технология делает ставку не на «универсальность», а на точность: правильный сплав, правильная геометрия, правильная обработка. Потому наши фланцы работают там, где другие отказываются — в условиях, где надёжность не обсуждается, а измеряется в годах без простоев.